الفريق الفني لشركة لونغتشياو | مكونات الحركة بتقنية CNC، شركة جينان لونغتشياو للمعدات الكهروميكانيكية المحدودة | نُشر في 20 أغسطس 2026
يختلف سلوك وحدة التحكم ودورات الفحص ومواصفات الإدخال باختلاف نظام التحكم وإصدار البرنامج الثابت. يرجى التأكد من نوع الإدخال ودورة الفحص بالرجوع إلى وثائق وحدة التحكم الخاصة بك قبل طلب الأجهزة.
يقوم جهاز ضبط الأدوات الذي يعمل بنظام التحكم الرقمي (CNC) باكتشاف اللحظة التي يلامس فيها طرف الأداة سطحًا معروفًا، بحيث يمكن لوحدة التحكم ضبط نقطة الصفر على المحور Z أو تخزين إزاحة طول الأداة. وتختلف طريقة عمل لوحات اللمس الخاصة بأجهزة التوجيه وأجهزة الضبط في مراكز التصنيع في هذا الصدد، والتفصيل الذي يحدد قرار الشراء هو ما إذا كانت وحدة التحكم الخاصة بك تقبل هذه الإشارة أم لا.
جهاز ضبط الأدوات لا يقيس أي شيء بمفرده. فهو يقوم بإغلاق أو فتح دائرة كهربائية عند موضع معين، وتقوم وحدة التحكم بتسجيل إحداثيات الماكينة في اللحظة التي يحدث فيها ذلك. وكل ما هو مفيد ينبع مما تفعله وحدة التحكم بهذا الرقم.
هناك خلط بين وظيفتين هنا، وهما ليستا نفس الوظيفة.
ضبط نقطة الصفر (Z) لقطعة العمل. تنزل الأداة على السطح على ارتفاع معروف بالنسبة إلى الجزء العلوي من القطعة. ويقوم جهاز التحكم بطرح السماكة المعروفة وتسجيل إزاحة العمل. وهذا ما يقوم به مالك جهاز التوجيه في بداية كل مهمة.
تخزين إزاحة طول الأداة. تنزل الأداة على حامل يقع على ارتفاع ثابت ودائم في الماكينة. ويقوم نظام التحكم بتخزين طول تلك الأداة في جدول الإزاحة، بحيث يمكن استدعاء أي أداة لاحقًا دون الحاجة إلى إعادة القياس مقابل القطعة. وهذا هو ما يقوم به مركز التصنيع، ولا يعمل ذلك إلا لأن النقطة المرجعية لا تتحرك أبدًا.
قد يُستخدم جهاز مصمم لمهمة معينة في مهمة أخرى، ولكن بنتائج سيئة. فلا يمكن للوحة اللمس المتحركة إنشاء مكتبة لأطوال الأدوات، لأنها تكون في مكان مختلف في كل مرة. كما أن جهاز الضبط الثابت المثبت على الطاولة لا يمكنه تحديد الجزء العلوي من قطعة العمل، لأنه لا يعرف مكانها.
التلامس الموصّل. تشكل الأداة واللوحة جزءًا من دائرة كهربائية. يتم توصيل مغناطيس أو مشبك بصمولة الطوق، أو جسم المغزل، أو ساق الأداة، ويكمل التلامس بين طرف الأداة واللوحة الدائرة. طريقة بسيطة ورخيصة، وتعتمد على نظافة كلتا السطحين وكونهما موصّلين للكهرباء.
التشغيل الميكانيكي. يقوم طرف الأداة بدفع مكبس أو منصة، مما يؤدي إلى تشغيل مفتاح داخل هيكل مغلق. ولا حاجة إلى وجود مادة موصلة. فالأداة الخزفية، أو الأداة ذات الطلاء السميك، أو الأداة ذات الطرف البلاستيكي، تعمل جميعها على تشغيل المفتاح بنفس الطريقة التي تعمل بها الأداة الفولاذية.
هذا الاختلاف ليس مجرد مسألة نظرية. فالصفائح الموصلة تتلف بصمت على الأسطح المطلية بالأنود، وعلى الأدوات ذات الطلاء الصلب غير الموصّل، وعلى أي أداة يكون فيها المشبك قد تمسك بجزء مطلي أو مؤكسد من عمود الدوران بدلاً من المعدن العاري. ويتمثل نمط الفشل في استمرار هبوط الأداة، وهو ما يعني في حالة جهاز التوجيه (الراوتر) كسر القاطع، أما في مركز المعالجة فيعني شيئًا أكثر تكلفة بكثير.
معظم الصفحات التي تظهر في نتائج البحث عن هذا المصطلح تعامل هذه المنتجات على أنها منتج واحد بأسعار مختلفة. لكنها في الواقع أدوات مختلفة.
| النجارة / لوحة اللمس الخاصة بجهاز التوجيه | فني ضبط أدوات مراكز التصنيع | |
| التركيب | كتلة منفصلة، تُوضع على قطعة العمل في كل مرة | مثبت بمسامير على الطاولة أو السرير في موضع ثابت |
| الاستشعار | دائرة موصلة تمر عبر الأداة والمشبك | مفتاح ميكانيكي، أو مكبس، أو منصة |
| مرجع | الجزء العلوي من قطعة العمل، يختلف من مهمة إلى أخرى | إحداثيات ثابتة للجهاز لا تتغير أبدًا |
| الناتج الأولي | نقطة انطلاق العمل Z (الصفر) | إزاحة طول الأداة في جدول الأدوات |
| يجب أن تقوم الأداة بما يلي: | نعم | لا |
| الغبار والرقائق | حساس. طبقة من غبار MDF أو الراتنج تمنع التلامس | متحمل. مصمم بحيث يمكن مسحه وإعادة استخدامه |
| سائل التبريد | غير مخصص لسائل التبريد المستخدم في حالة الفيضانات | مصمم للاستخدام في البيئات الرطبة |
| فحص كسر الأدوات | غير عملي | استخدام ثانوي شائع، يتمثل في إعادة قياس الأداة بعد إجراء القطع |
| سير عمل الأداة المتعددة | إعادة الضبط يدويًّا عند كل تغيير | تلقائي، من جدول الإزاحة |
| تعطل الجهاز عند اتساخه | يتم القراءة مبكرًا، وتكون الأداة في وضع مرتفع، ويكون القطع سطحيًا | يتم قراءتها بشكل ثابت أو لا يتم تشغيلها على الإطلاق |
إن عدم التوافق الذي يكلف الناس أموالاً يميل في اتجاه واحد أكثر من الآخر. فصاحب جهاز التوجيه الذي يشتري جهاز ضبط لمركز التصنيع يكون قد اشترى جهازًا جيدًا يحل مشكلة لم يكن يعاني منها أصلاً. أما الورشة التي تشتري لوحات التلامس الخاصة بجهاز التوجيه لاستخدامها في آلة تعمل بنظام التبريد الغزير وأدوات من الكربيد، فإنها تكون قد اشترت جهازًا سيتعطل أثناء العمل.
هذا هو الجزء الذي تتجاهله قوائم المنتجات، وهو الجزء الذي يحدد ما إذا كانت الأجهزة التي تطلبها ستعمل أم لا. أجب عن هذه الأسئلة قبل الدفع.
راجع هذه القائمة مع فتح دليل جهاز التحكم. يستغرق الإجابة على تسعة أسئلة مكتوبة عشرين دقيقة، ويقلل ذلك من معظم حالات الإرجاع التي نلاحظها في هذه الفئة من المنتجات.
هناك افتراض متكرر مفاده أن التباين في نتائج المحور Z يعني أن مسؤول ضبط الأدوات لا يتسم بالدقة الكافية. وعادةً ما يكون مسؤول الضبط هو الجزء الوحيد في سلسلة العمليات الذي يعمل بشكل جيد.
يمر القياس عبر كل ما يقع بين المفتاح ورأس الأداة. العوامل المساهمة، مرتبة تقريبًا حسب تواتر ظهورها كسبب للمشكلة:
الطريقة العملية: إذا كانت قابلية التكرار على المحور Z ضعيفة، فقم بفحص نفس النقطة عشر مرات دون لمس أي شيء آخر. إذا كانت القراءات العشر متطابقة، فهذا يعني أن جهاز الضبط يعمل بشكل جيد وأن المشكلة تكمن في المحور نفسه. أما إذا كانت القراءات متباينة، فافحص معدل التغذية ونظافة السطح قبل فحص الجهاز.
تشكل جسور من الغبار على الألواح الموصلة. لا يكون غبار الألواح MDF والمواد المركبة عازلًا تمامًا في جميع الأحوال، كما أن تراكم الراتنج لا يكون موصلاً تمامًا في جميع الأحوال. وفي كلتا الحالتين، فإن اللوحة التي تُترك داخل غلاف جهاز التوجيه تعطي قراءات غير متسقة. لذا، يجب مسح اللوحة ورأس الأداة قبل كل استخدام، وليس مرة واحدة في الأسبوع.
يتم تثبيت المشبك على سطح مطلي. يجب أن يتلامس المغناطيس مع المعدن المكشوف. أما أجزاء المحور المطلية بالأنود أو المطلية بالطلاء أو شديدة التأكسد، فتقطع الدائرة الكهربائية، فتنزل الأداة إلى أن يحدث انكسار ما. اختبر الدائرة الكهربائية عن طريق لمس الأداة باللوحة بيدك قبل بدء الدورة.
علامة خاطئة في سماكة الصفيحة. إن إدخال سماكة الصفيحة بعلامة خاطئة، أو إدخال سماكة صفيحة أخرى، يؤدي إلى وضع الأداة على مسافة تبلغ ضعف سماكة الصفيحة بالضبط بعيدًا عن المكان المقصود. وسيكتشف ذلك القطع الأول، على حسابك.
رقائق على جهاز ضبط ثابت. إن جهاز ضبط مركز المعالجة الذي توجد عليه رقاقة على سطح التلامس يقيس كل أداة على أنها أقصر بمقدار تلك الرقاقة، ويقوم بذلك بشكل ثابت، وهو ما يعد أسوأ من القيام بذلك بشكل عشوائي، لأن الثبات يبدو وكأنه دقة.
إشارات كاذبة أثناء تسارع دوران المغزل. إذا تم تشغيل مدخلات جهاز الفحص عند بدء دوران المغزل ولم يتم تشغيلها مطلقًا أثناء الاختبار اليدوي، فهذا يعني أنك تواجه مشكلة ضوضاء، وليست عطلًا في الأجهزة. ارجع إلى البنود من 6 إلى 8 في قائمة التحقق.
إحدى الحالات الاستثنائية الخاصة بمصنعي الآلات: جهاز ضبط ثابت مُثبَّت على طاولة تُعد هي نفسها جزءًا من محور متحرك، ويستند إلى إحداثيات تتحرك مع المحور. يعمل هذا النظام، لكن الإزاحة تعتمد الآن على إعادة ضبط المحور على نقطة البداية بنفس الطريقة في كل مرة. ويظهر أي تغيير في تكرار إعادة الضبط على أنه خطأ في طول الأداة عبر طاولة الأدوات بأكملها.
جهاز راوتر صغير للاستخدام الهواة، أداة واحدة لكل مهمة. وتقوم لوحة اللمس الموصلة بهذه المهمة. احرص على شراء أسلاك عالية الجودة بدلاً من التركيز على ميزات الجهاز.
جهاز حفر مزود بمبدل أدوات أو يتطلب تغيير الأدوات يدويًّا بشكل متكرر. إن جهاز الضبط الثابت يسترد تكلفته بسرعة، شريطة أن تتمكن وحدة التحكم الخاصة بك من الاحتفاظ بجدول الأدوات. تحقق من ذلك أولاً، لأن العديد من وحدات التحكم الخاصة بأجهزة الحفر لا تستطيع ذلك.
مركز تصنيع، نظام تبريد غزير، أدوات من الكربيد. جهاز ضبط ميكانيكي محكم الإغلاق. لا تُعد الألواح الموصلة وسيلة لتوفير التكاليف في هذه الحالة، بل هي مصدر للخردة.
الآلة التي تقوم ببنائها لغرض البيع. جهاز ضبط ميكانيكي مزود بمخرج مغلق عادةً، لأن المستخدم النهائي لن يتمكن من تشخيص مشاكل الضوضاء ولن يتذكر تنظيف الصفيحة. اشرح ذلك للشخص الذي لم يسبق له رؤية هذه الآلة من قبل.
تشمل مجموعة أدوات ضبط الإعدادات لدينا تكوينين موثقين: أ مُضبط أدوات النجارة ومُعدِّل أدوات لمركز التصنيع، بما يتوافق مع التقسيم الموضح أعلاه.
نحن لا ننشر أرقام التكرار، أو مسافة حركة المكبس، أو تصنيفات التلامس، أو نوع المخرجات، أو تصنيف الختم، أو قوة الضغط الخاصة بهذه الوحدات. وهذا يمثل قيدًا حقيقيًّا ويستحق أن يُذكر بصراحة بدلاً من التجميل، لأن البنود 3 و4 و5 في قائمة المراجعة أعلاه لا يمكن الإجابة عنها من خلال صفحة المنتج التي لا تتضمن هذه المعلومات. أرسل طراز وحدة التحكم الخاصة بك ونوع الإدخال الذي تتطلبه، وسنقوم بتأكيد التوافق وتقديم عرض أسعار بناءً على ذلك. الأسعار تعتمد على عروض الأسعار المقدمة؛ ولا توجد قائمة أسعار منشورة.
فيما يتعلق بالشهادات، ولتجنب أي لبس: تحمل محركات المغازل الخاصة بنا شهادة المطابقة لتوجيهات الاتحاد الأوروبي الخاصة بالآلات (CE) وشهادة المطابقة للتوافق الكهرومغناطيسي (EMC). ولا توجد أي شهادات منشورة على مستوى أجهزة ضبط الأدوات، ولن نلمح إلى خلاف ذلك.
السبب الذي يدفع معظم المشترين إلى التواصل معنا لشراء جهاز ضبط هو نفسه الذي يدفعهم إلى التواصل معنا لشراء وحدة تزييت — فهو يأتي مزودًا بالمغزل والمحرك والقضبان والمسامير التي يعمل معها، من مورد يقوم بتصنيع حزم محاور كاملة منذ عام 2017. وبالمقارنة مع صفحات المنتجات الخاصة بوحدات التحكم، التي تركز بدقة على نظام تحكم واحد ولا تتطرق إلى أي نظام آخر، ومع قوائم السوق العامة التي تقدم قائمة نقطية دون أي إرشادات حول التوافق، فإن الحوار المفيد يبدأ بما تستطيع وحدة التحكم الخاصة بك قراءته.
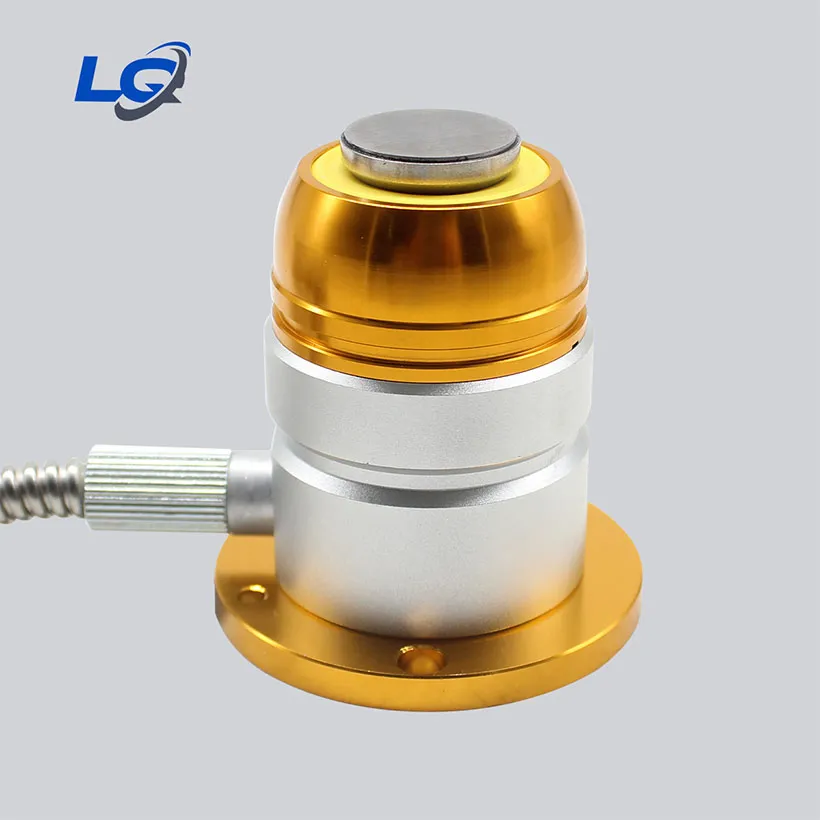
ج: إنه يوفر لوحدة التحكم مرجعًا ماديًّا قابلًا للتكرار، بحيث يؤدي لمس الأداة به إما إلى تحديد نقطة الصفر على المحور Z لقطعة العمل أو إلى تطبيق إزاحة طول الأداة المخزنة. ويعتمد الخيار الذي يتم الحصول عليه على ما إذا كان جهاز الضبط متحركًا أم ثابتًا.
ج: عادةً ما تكون لوحة اللمس عبارة عن كتلة موصلة توضع على قطعة العمل لضبط نقطة الصفر لأداة واحدة. أما جهاز ضبط الأدوات الأوتوماتيكي فيُثبت عادةً على الماكينة ويُستخدم لإنشاء جدول أطوال الأدوات يشمل العديد من الأدوات. كل مرجع له سير عمل مختلف.
ج: فقط إذا كانت وحدة التحكم مزودة بمدخل يمكن قراءته بسرعة كافية ودورة فحص تسمح باستخدامه. تأكد من وجود مدخل مخصص للمسبار، ونوع المخرج المطلوب، والجهد الكهربائي للمدخل قبل الطلب.
ج: يُعد وضع «مغلق عادةً» الخيار الأكثر أمانًا بشكل عام، لأن انقطاع السلك يؤدي إلى حدوث عطل فوري بدلاً من ترك مسبار لا يعمل أبدًا. تأكد من أن وحدة التحكم الخاصة بك تدعم هذه القطبية.
ج: لا. فالأدوات الخزفية، والأدوات ذات الطلاء السميك، وأي شيء يقطع الدائرة الكهربائية لن يؤدي إلى تشغيله. وتحتاج تلك الآلات إلى جهاز ضبط ميكانيكي.
ج: قم بفحص نفس النقطة مرارًا وتكرارًا دون تغيير أي شيء. تشير القراءات المتسقة إلى معدل التغذية أو تلوث السطح؛ أما القراءات المتباينة فتشير عادةً إلى التراخي، أو التحميل المسبق للموجه، أو انحراف طوق التثبيت، وليس إلى جهاز الضبط.
ج: يمكن لجهاز الضبط الثابت القيام بذلك عن طريق إعادة قياس الأداة بعد القطع ومقارنتها بالطول المخزن. أما لوحة اللمس المتحركة فلا يمكنها القيام بذلك بأي طريقة عملية.
ج: على أي جهاز مزود بـ محول المغزل, ، نعم، وقم بتوصيل الدرع بالأرض من جانب وحدة التحكم فقط. ويُعد تمرير كابل مسبار غير مُدرع بجانب كابل محرك المغزل السبب الأكثر شيوعًا لحدوث إشارات كاذبة.
ج: يعتمد ذلك على التكوين وتوافق وحدة التحكم، لذا يتم تقديم عرض السعر بدلاً من إدراجه في القائمة. أرسل لنا طراز وحدة التحكم ومواصفات المدخلات وسنقدم لك السعر.
هناك أمران يستحقان القيام بهما عند تركيب الجهاز لأول مرة، قبل أن يقترب بأي شكل من الأشكال من قطعة إنتاجية.
قم بإجراء اختبار قابلية التكرار الأساسي. قم بفحص نفس النقطة عشر مرات بمعدل التغذية المخطط له في الإنتاج، وسجل الأرقام العشرة، واحتفظ بالورقة بجانب الآلة. فهذه الورقة هي التي ستخبرك، بعد ستة أشهر، ما إذا كانت الآلة قد انحرفت عن دقة Z أم أن الأمر مجرد تخيل من جانبك. لا أحد يفعل ذلك، وكل من دخل في جدال حول دقة المحور Z يتمنى لو كان قد فعل ذلك.
ثم قم بتشغيله مرة أخرى بعد أي تعطل، وبعد أي تغيير في طوق التثبيت أو عمود الدوران، وبعد أي عمل يتم إجراؤه على المحور Z. جهاز ضبط الأدوات هو جهاز قياس، وجهاز القياس الذي يفتقر إلى خط أساس لا يمكنه إخبارك عندما يتوقف عن التوافق مع نفسه.
من الجدير التخطيط له بشكل منفصل: إذا كنت تقوم بتحديد مواصفات آلة ستعمل دون إشراف، فقرر الآن ما إذا كان الكشف عن كسر الأدوات جزءًا من الدورة، لأن تضمين هذا المنطق لاحقًا في معالج ما بعد المعالجة الحالي يتطلب جهدًا أكبر بكثير من تضمينه منذ البداية.
لأن إدخال هذا المنطق في معالج لاحق موجود بالفعل يتطلب جهدًا أكبر بكثير من تضمينه منذ البداية.
واتساب