Team tecnico LONGQIAO | Componenti di movimento CNC, Jinan Longqiao Electromechanical Equipment Co., Ltd. | Pubblicato il 22 agosto 2026
I valori di carico nominale, i gradi di precisione e i calcoli relativi alla durata dipendono dalla serie e dalla dimensione effettivamente scelte. La presente guida illustra il metodo di selezione. Il dimensionamento definitivo deve essere verificato confrontandolo con i dati nominali relativi alla serie specifica ordinata.
Il termine "per impieghi gravosi" si riferisce a un caso di carico, non a una famiglia di guide. La guida profilata gestisce i carichi di momento e mantiene la precisione; la guida tonda con supporti consente di coprire campate lunghe su basi imperfette a un costo inferiore. La scelta della guida più adatta a un asse sottoposto a carico dipende dalla direzione del momento, dalla campata libera e dal grado di planarità effettivo della superficie di montaggio.
I costruttori di macchine utilizzano questo termine pensando a un unico dato, solitamente la massa del gruppo in movimento. Quel dato è il meno significativo tra i quattro fattori che determinano la scelta della guida.
Carico statico e dinamico. Il carico sopportato dall'asse, sommato alle forze di accelerazione e di taglio che si aggiungono ad esso. La maggior parte dei costruttori lo calcola in modo abbastanza accurato.
Carico di momento. Ciò che accade al carico quando non grava direttamente sui cuscinetti. Una testa a portale montata davanti al proprio carrello applica un momento di beccheggio; un pesante dispositivo di fissaggio sfalsato su un lato applica un momento di rollio. È proprio qui che gli assi subiscono effettivamente cedimenti, ma questo aspetto viene sistematicamente tralasciato nei calcoli.
Campata non sostenuta. La distanza percorsa dalla rotaia tra i punti in cui è sostenuta dalla struttura della macchina. Un asse corto sottoposto a carico elevato e un asse lungo sottoposto a carico ridotto rappresentano problemi ingegneristici diversi che, per caso, condividono lo stesso termine di ricerca.
Qualità della superficie di montaggio. Il grado di planarità e parallelismo effettivo della superficie su cui si effettuano i fissaggi, nelle condizioni in cui si troverà dopo la saldatura, la verniciatura e l’assemblaggio. Questa variabile determina se la guida garantirà le prestazioni indicate nel catalogo o solo una parte di esse.
Se si sbagliano la seconda e la quarta di queste, nessun aumento delle dimensioni potrà salvare il progetto.
A lineare Il blocco di supporto non presenta la stessa resistenza in tutte le direzioni. Il carico verso il basso, la spinta verso l’alto, il carico laterale e i tre momenti hanno ciascuno un proprio valore nominale, e su una rotaia profilata tali valori differiscono notevolmente l’uno dall’altro.
Immaginate un router a portale con il mandrino posizionato davanti al carrello Z. A riposo, i blocchi subiscono principalmente un carico verso il basso. Durante un taglio, la forza di taglio agisce sulla punta dell’utensile, a una certa distanza al di sotto e davanti ai centri dei cuscinetti, e tale sfalsamento si traduce in un momento. Il blocco più vicino all’utensile subisce una compressione, mentre quello più lontano subisce una forza di sollevamento. È la capacità di sollevamento il valore determinante, e non è quello che la maggior parte delle persone ha preso in considerazione.
Due conseguenze pratiche:
La norma ISO 12090 riguarda i cuscinetti a rotolamento lineari come famiglia di prodotti, e il motivo per cui esistono le classificazioni direzionali è che la geometria della pista di rotolamento sopporta il carico in modo diverso a seconda della direzione da cui proviene.
La flessione sotto carico non aumenta in proporzione alla lunghezza. Nella teoria standard delle travi, la flessione di una trave semplicemente appoggiata sotto un carico distribuito aumenta con la quarta potenza della campata. Raddoppiando la lunghezza libera, la flessione aumenta di un fattore sedici, senza alcuna variazione del carico.
Ecco perché le asse lunghe si comportano in modo diverso rispetto a quelle pesanti. Un albero tondo non supportato su blocchi terminali ne è un classico esempio: funziona su una macchina corta, mentre lo stesso modello, se lungo il doppio, si flette visibilmente sotto il peso del proprio carrello in movimento.
Tre modi in cui il settore affronta la questione, e si tratta di approcci realmente diversi tra loro, piuttosto che di semplici variazioni di uno stesso approccio:
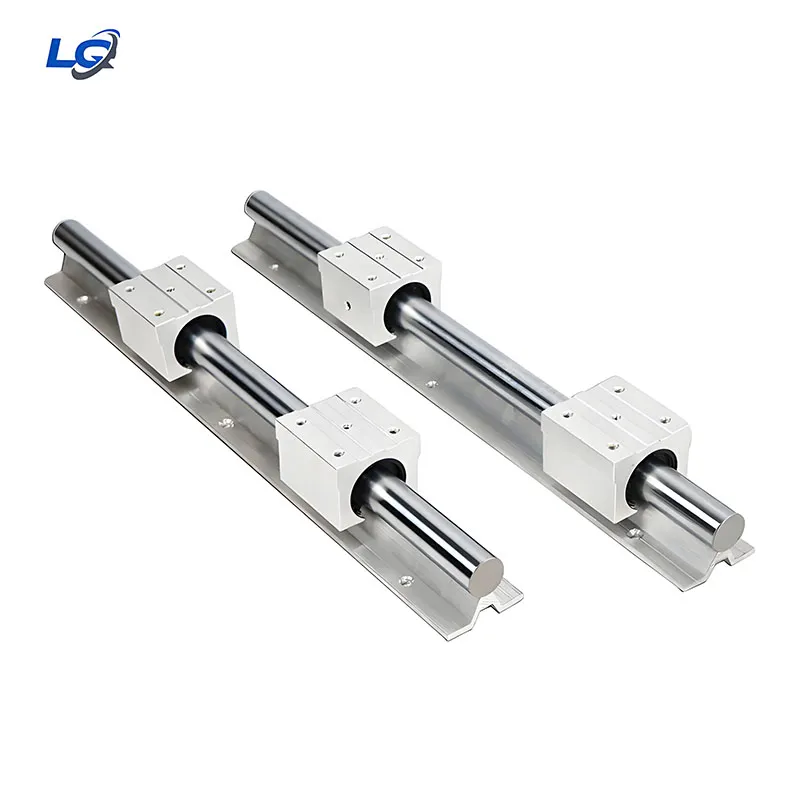
Supporto continuo su tutta la lunghezza. Una guida circolare supportata fissa un albero a una base in alluminio che si estende per l'intera lunghezza dell'asse, e tale base trasferisce il carico alla struttura della macchina in modo continuo. L'albero non si comporta più come una trave che si estende tra i due estremi. Questo è il motivo per cui esistono i formati SBR e TBR.
Una struttura della macchina sufficientemente rigida da sostenere la guida. La guida profilata viene fissata con bulloni a una superficie lavorata e fa affidamento su tale superficie per la propria rigidità. La guida non è una trave; lo è invece la base della macchina. Questo sistema funziona molto bene quando la base è un getto adeguato o un assemblaggio saldato lavorato, mentre funziona male quando non lo è.
Supporti intermedi. L'aggiunta di punti di appoggio lungo una rotaia che altrimenti sarebbe a sbalzo è utile, ma introduce un nuovo requisito: tutti i punti di appoggio devono essere complanari.
| Guida profilata (tipo HGR) | Guida circolare supportata (tipo SBR / TBR) | |
| Percorso di carico | Sfere di ricircolo in canaline a filo pavimento con profilo quadrato | Boccola a sfera o cursore su un albero tondo, fissato con bulloni a un supporto continuo |
| Capacità di momento | Elevato in tutte e tre le direzioni di momento | Limitato, in particolare nel rotolo |
| Rigidità | Maggiore per un dato inviluppo | Più basso, ma costantemente sostenuto sulle lunghe distanze |
| Potenziale di precisione | I canali di scorrimento a terra soddisfano gli standard di precisione più elevati | Adatto alla costruzione di macchinari in generale piuttosto che a applicazioni di precisione |
| Campate lunghe | Dipende interamente dal fatto che la base sia piana e continua | Consente di realizzare strutture meccaniche lunghe e prive di supporto, poiché l’estruso di supporto sostiene l’albero |
| Crescente domanda di superfici di montaggio | Elevati. Gli errori di planarità e parallelismo si riflettono direttamente sui blocchi | Tollerante. La base di appoggio tollera una superficie non perfettamente liscia |
| Installazione | Bordo di riferimento, sequenza di coppia, controlli di parallelismo | Fissare con bulloni, inserire spessori se necessario; minore sensibilità agli errori |
| Contaminazione | Delicato. Se non sigillato, trucioli e polvere possono penetrare nella canalina. | Anch’esso delicato, ma con una geometria più semplice da pulire e lubrificare nuovamente |
| Adattamento a un telaio esistente | Di solito richiede la lavorazione della superficie di montaggio | Spesso viene fissato con bulloni a un telaio già montato |
| Costo relativo | Maggiore, più il costo base di lavorazione | Costi di installazione sempre più bassi |
| La soluzione più adatta | Teste a sbalzo, carichi di taglio, assi orientati alla precisione | Carichi con corsa lunga, campata ampia, pesanti ma ben centrati |
La scelta non è una classifica di qualità. Una guida profilata montata su un telaio che non è mai stato lavorato a macchina per ottenere una superficie piana offre prestazioni inferiori rispetto a una guida tonda supportata sullo stesso telaio, poiché la rigidità della guida profilata dipende da una superficie che non riesce a ottenere.
La guida profilata trasferisce la propria superficie di montaggio al blocco. Se la superficie presenta un’ondulazione, il blocco ne segue il profilo; un blocco precaricato e costretto a seguire tale ondulazione sostiene un carico interno prima ancora che il carico utile giunga.
I sintomi sono evidenti. Uno sforzo di scorrimento che varia a seconda della posizione lungo la corsa. Due guide parallele che funzionano bene singolarmente, ma si inceppano quando il carrello le attraversa. Una durata dei cuscinetti ben al di sotto di quanto previsto dai calcoli, con un’usura concentrata in punti specifici anziché distribuita lungo la guida.
Il problema si presenta con maggiore intensità nei telai prefabbricati. Un telaio in acciaio saldato si sposta durante la saldatura e continua a muoversi man mano che le tensioni residue si allentano. Un telaio che presentava misure accettabili nel dispositivo di fissaggio non necessariamente presenterà misure accettabili dopo essere rimasto fuori dal dispositivo per una settimana. I costruttori che lavorano le superfici di montaggio delle guide dopo la saldatura ottengono le prestazioni previste dalle guide profilate; i costruttori che fissano con bulloni alle superfici così come sono state saldate non le ottengono, indipendentemente dal prezzo pagato per le guide.
L’errore comune che vale la pena sottolineare chiaramente: l’idea che una serie di guide più pesanti compensi una superficie di montaggio irregolare. In realtà è proprio il contrario. Una guida più grande e rigida si adatta meno facilmente a una base irregolare, quindi gran parte dello scarto finisce per tradursi in un precarico interno nei cuscinetti, invece di essere assorbito come deflessione elastica nella guida stessa.
Se la lavorazione della base non rientra nel budget, si tratta di un vincolo legittimo che dovrebbe guidare la scelta della guida, anziché essere scoperto solo in un secondo momento. Proprio per questa situazione esistono le guide tonde con supporto.
L'aggiunta di blocchi rappresenta l'aumento di capacità più economico disponibile ed è solitamente la mossa iniziale più indicata su un asse con limiti di tempo.
Distanziarli ulteriormente è ancora più economico e più efficace. Il carico di momento per blocco diminuisce all’aumentare della distanza tra i cuscinetti, quindi un carrello progettato con i blocchi spostati agli angoli dello spazio disponibile può spesso utilizzare una serie più piccola rispetto a un carrello con i blocchi raggruppati vicino al centro.
C'è un limite, e arriva prima di quanto ci si aspetti. Due guide parallele che sostengono quattro blocchi formano un sistema staticamente sovracostretto. Ogni errore nel parallelismo delle guide, nella differenza di altezza e nella planarità di montaggio deve essere assorbito da qualche parte, e quella parte sono i cuscinetti. Su una base ben lavorata questo va bene ed è una pratica standard. Su una base marginale, quattro blocchi su due guide possono funzionare peggio di tre blocchi disposti in modo da consentire un grado di libertà di fluttuazione.
Un caso limite specifico per i costruttori di portali: un portale azionato da un solo lato si torce durante l’accelerazione e tale torsione si manifesta come imbardata sull’utensile. Sembra un problema di rigidità della guida, ma di solito si tratta di un problema di simmetria dell’azionamento. Aumentare le dimensioni della guida risolve il sintomo, ma comporta costi considerevoli. Aggiungere un secondo azionamento, oppure avvicinare l’azionamento al centro di resistenza, risolve invece la causa.
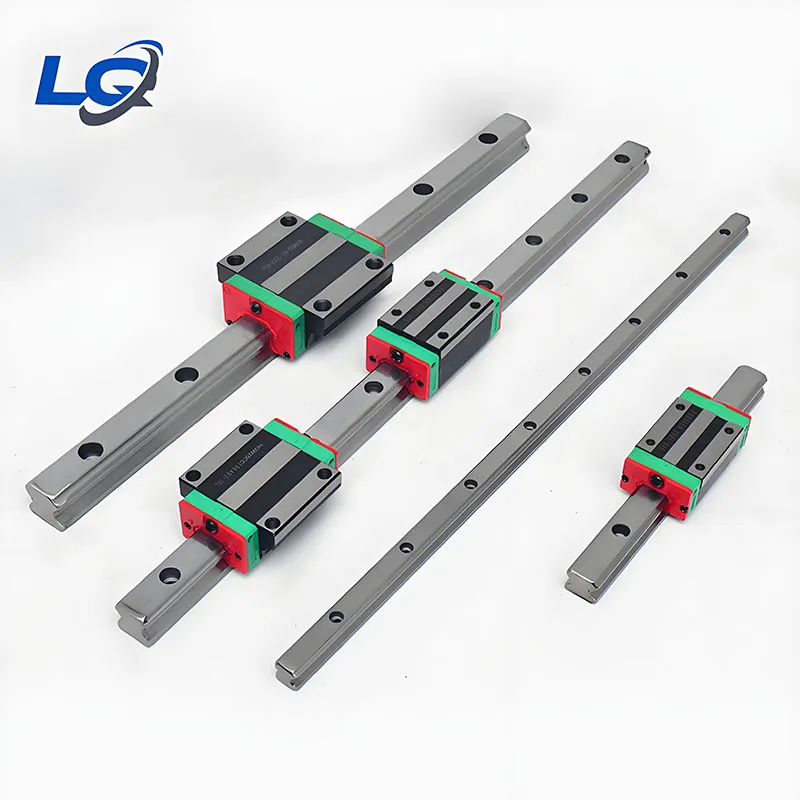
Guida lineare a profilo HGR. Struttura a rulli di tipo sferico con piste di rotolamento rettificate su tre lati, fornita in configurazione binario e blocco. I blocchi e i binari della stessa serie sono intercambiabili, un aspetto più importante di quanto possa sembrare quando si devono tenere a magazzino ricambi per un parco macchine o sostituire un blocco danneggiato a distanza di anni dalla costruzione. Sono disponibili modelli personalizzati, la garanzia è di 1,5 anni e ogni ordine viene spedito con un rapporto di collaudo della macchina e un video dell’ispezione in uscita. Questo è il formato ideale per teste a sbalzo, carichi di taglio e qualsiasi asse in cui la precisione è la ragion d’essere della macchina.
Guida con supporto in SBR. Maggiore capacità di carico e rigidità per assi a campata estesa, a corsa lunga e per impieghi gravosi, economici e semplici da installare. Questo è il modello a cui l’articolo fa continuamente riferimento: un asse lungo su un telaio che non verrà lavorato secondo gli standard delle guide profilate.
Guida con supporto TBR. Guida con supporto che offre maggiore stabilità di funzionamento e precisione rispetto agli alberi senza supporto, collocandosi a metà strada tra le due soluzioni precedenti.
Asta lineare. Utilizzati con cuscinetti a strisciamento, sottoposti a trattamento termico, con diametro e finitura superficiale controllati. Adatti in caso di carichi leggeri e geometrie semplici, ma inadatti a qualsiasi applicazione definita “per impieghi gravosi”.
Ciò che non pubblichiamo e non forniremo in via indicativa: larghezze delle guide, portate dinamiche e statiche, portate di momento, gradi di precisione, classi di precarico e valori di campata ammissibili. Questi dati sono riportati nelle specifiche della serie relativa al prodotto ordinato e costituiscono la base su cui si fonda il vostro calcolo. Inviateci la lunghezza dell’asse, la massa in movimento, lo scostamento del carico dal piano di appoggio, l’orientamento e il ciclo di lavoro, e vi risponderemo con una raccomandazione sulla serie più adatta e un preventivo. Non esiste un listino prezzi pubblicato.
Si tratta di un punto di partenza diverso rispetto alla maggior parte dei risultati che compaiono per questo termine. Le pagine di catalogo basate su un unico formato proprietario di binari consiglieranno proprio quel formato, mentre le inserzioni sui marketplace riportano solo le dimensioni e il prezzo, senza fornire alcun collegamento tra il proprio caso d’uso e nessuno dei due. Il confronto sopra riportato è l’elemento che determina se si sta acquistando la categoria giusta prima ancora di discutere delle dimensioni all’interno di essa.
La precisione delle guide lineari viene tradizionalmente descritta mediante le classificazioni previste dalla norma JIS B 1192 e dalle convenzioni DIN equivalenti, che vanno dalla classe “normale” a quella “alta”, passando per “precisione”, “superprecisione” e “ultraprecisione”. Prima di specificarne una, è opportuno conoscere due aspetti relativi a tali classi.
Innanzitutto, la classe di precisione indica l’accuratezza di fabbricazione della guida e del blocco, non l’accuratezza che la macchina raggiungerà. Una volta che la guida è stata fissata con bulloni a una superficie imperfetta, l’accuratezza dell’installazione dipende principalmente dalla superficie stessa. Specificare una classe di precisione elevata su una base preparata male significa spendere denaro per una caratteristica che poi verrà ignorata.
In secondo luogo, il precarico e il grado di precisione sono parametri distinti che interagiscono tra loro. Un precarico più elevato aumenta la rigidità e riduce la deflessione sotto carico, proprio ciò che è auspicabile per un asse sottoposto a carichi elevati. Tuttavia, aumenta anche l’attrito, genera più calore e riduce la durata prevista. Su un asse sottoposto a carichi elevati, il precarico corretto rappresenta un compromesso ponderato piuttosto che un valore massimo.
I passaggi quattro e cinque sono quelli che vengono saltati, e sono proprio quelli a determinare il corretto funzionamento dell'asse.
Brinellizzazione da urto. I carichi d’urto su un cuscinetto fermo provocano ammaccature sulla pista di rotolamento. Le macchine che subiscono urti o che vengono trasportate senza che gli assi siano fissati presentano danni che nessuna quantità di lubrificante è in grado di riparare. Fissare gli assi per la spedizione.
Contaminazione sotto carico. Carichi più pesanti comportano una maggiore sollecitazione di contatto, e una pista contaminata sottoposta a elevate sollecitazioni di contatto si guasta rapidamente. Le condizioni delle guarnizioni e dei raschiatori sono ancora più importanti su un asse sotto carico, non meno.
Carenza di lubrificazione. Il carico aumenta le sollecitazioni sul film lubrificante proprio nel momento in cui è più difficile mantenerlo. Un albero sottoposto a carichi elevati e per cui non viene rispettato il programma di lubrificazione è destinato a una vita breve.
Deriva del parallelismo. Le guide che erano parallele al momento della messa in servizio potrebbero non esserlo più dopo un anno di cicli termici su un telaio prefabbricato. Sulle macchine pesanti è opportuno misurare questo parametro agli intervalli di manutenzione, anziché dare per scontato che sia tutto a posto.
Errata attribuzione del guasto. Un blocco dell’asse viene spesso diagnosticato come una guida di dimensioni insufficienti piuttosto che come una guida disallineata. Prima di aumentare le dimensioni di qualsiasi componente, scollegare l’azionamento e spostare manualmente il carrello lungo l’intera corsa. Se lo sforzo richiesto varia a seconda della posizione, si tratta di un problema di allineamento, che non può essere risolto utilizzando una guida più grande.
R: Non dipende da caratteristiche intrinseche della guida. Si tratta di una corrispondenza tra i valori nominali di carico e momento della guida e il caso di carico effettivo, compresi gli spostamenti. Una guida progettata per carichi elevati in caso di carico verticale centrato potrebbe risultare sottodimensionata per lo stesso carico su un'estremità a sbalzo.
R: No. La guida profilata è più rigida e garantisce una maggiore precisione, ma richiede una superficie di montaggio piana e parallela. Su un asse lungo fissato con bulloni a un telaio che non verrà sottoposto a lavorazione meccanica, la guida tonda supportata offre solitamente prestazioni migliori nell’uso pratico.
A: Dipende dal carico, dall’orientamento e dalla deflessione ammissibile, e la risposta varia molto rapidamente al variare della lunghezza, poiché la deflessione è proporzionale alla quarta potenza della campata. L’appoggio continuo elimina il problema, ed è per questo che generalmente viene utilizzato per gli assi lunghi.
A: Su un asse con vincoli temporali, allarga prima la distanza tra i blocchi, poi aggiungi i blocchi e infine aumenta le dimensioni. L'aumento delle dimensioni garantisce capacità in ogni direzione per risolvere un problema in una sola, al costo più elevato.
R: Affinché la guida funzioni secondo le specifiche, sì. Il montaggio di una guida profilata su superfici saldate comporta uno sforzo di scorrimento variabile e una durata ridotta. Se la lavorazione meccanica non è possibile, tale limitazione dovrebbe indurvi a optare per una guida tonda con supporto.
A: Solo fino all'altezza consentita dalla superficie di montaggio. La tolleranza si riferisce alla guida così come è stata prodotta; la precisione di installazione dipende dalla superficie su cui viene fissata.
R: I blocchi e le guide della stessa serie sono intercambiabili. Tra serie o fornitori diversi, non dare nulla per scontato, anche se le dimensioni sembrano corrispondere, poiché la geometria della pista di scorrimento e la classe di precarico potrebbero non coincidere.
R: Quasi certamente no. Scollegare l'unità e spingere il carrello a mano. Lo sforzo necessario, che varia a seconda della posizione, indica il parallelismo delle guide o la planarità del montaggio, non la capacità.
R: Dipende dalla serie, dalla lunghezza, dal tipo di blocco e dalla quantità, quindi non è indicato a listino ma viene fornito su richiesta. Inviateci la lunghezza dell'asse, la massa in movimento e gli offset di carico e provvederemo a dimensionarlo e a fornirvi il prezzo.
La maggior parte delle richieste di dimensionamento viene fornita indicando la lunghezza dell'asta e il peso: si tratta di informazioni sufficienti per formulare un'ipotesi, ma non per fornire una risposta definitiva. Una richiesta che ottiene una raccomandazione concreta contiene la lunghezza dell’asse e la corsa richiesta, la massa in movimento, la distanza dal piano di montaggio del cuscinetto al centro di carico in ciascuna direzione, l’orientamento dell’asse, le forze di processo e il punto in cui agiscono, il ciclo di lavoro e una breve descrizione della superficie di montaggio, specificando se sarà lavorata.
L'ultimo elemento è quello che nessuno include e che, più spesso di ogni altro, modifica la risposta.
Un’altra cosa che vale la pena programmare anziché scoprire sul momento: sui telai prefabbricati, misurare nuovamente il parallelismo delle rotaie dopo che la macchina è stata assemblata ed è in funzione da alcune settimane. Le tensioni residue in un assemblaggio saldato si allentano col tempo, e un allineamento delle guide che era corretto il giorno della messa in servizio è un allineamento che era corretto il giorno della messa in servizio. Verificare se sia ancora corretto è una questione di misurazione, non di supposizioni.